1 更大外径钢管的制造工艺
随着钢管直径的増大,局部加热焊缝比加热整个钢管断面更经济,因此对于大直径钢管的生产特意保留了传统的搭接焊工艺。
1.1工艺过程
(1)板坯准备。准备一块宽度与想要生产钢管周长相等的钢板,且钢板已经使用刨边机进行刨边。
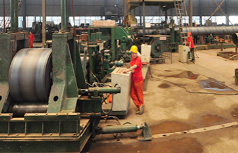
(2)成型。采用三辊或四辊弯板机将钢管成形为带搭接边的开口焊缝钢管。热弯曲用于外径610mm(24in)以内的钢管,冷弯曲用于更大的钢管。
(3)预焊接。在开口焊缝荒管的两个端部和中部采用气焊(后来又采用电阻焊)进行预焊接。
(4)最终焊接。外表面加热器(以水煤气或煤气为燃料)和内表面加热器来加热预焊钢管的搭接焊缝,这时钢管放在运送小车上,每次把长度约为457mm(18in)的部分加热到白热状态,此时焊接运送小车向前移动,以便使加热部分处于空气锤(或水压机)的下方,然后在钢管内部的铁砧上对搭接部分进行锻焊。在钢管的长度方向重复此操作。对直径非常大的钢管来说,需要两块钢板来满足所需的制管尺寸,因此这种钢管有两个焊缝。
1.2适用范围
此方法突出特点是广泛的适用性。只要w(℃)≤0.3%的钢扳都可以使用此方法焊接,主要用于生产外径400-4000mm及壁厚5-15mm的钢管,成品钢管长度为3-10m。
壁厚6-8mm的钢管最大生产速度可达到8m/min,并且焊接质量良好。这种方法主要用于生产低压力管,例如供水管、输油管以及储油容器等。几年后氧气和乙炔开始代水煤气用于加热器的燃料,使得效率更高。然而,当埋弧焊方法出现后,这种焊接方法就开始退出了市场。
2 小管径薄壁管的氧乙炔法
在1900年前后,乙炔变成了有效的工业燃料。1902年,一个叫 Linde的德国人发明了氧气发生器,大约1910年,这些方法才被用于钢管制造工艺使用氧乙炔火焰产生的高温大约(3100℃)进行焊接,此种生产工艺尤其适用于不能用传统对接焊接工艺生产的小管径、薄壁厚的钢管。
在该制管工艺中,4-6对成型辊把长钢板冷弯成开口焊缝钢管,其长度几乎与最终产品的长度相等。有时候也使用带4-6个辅助轧辊的钟形模联合拉拔机来形成开口焊缝钢管。
焊接轧机包括一对导向辊和两对焊接辊,在第一对焊接辊后面设有氧己炔火焰。起初开口焊缝钢管一支接一支进入,且焊缝朝上。焊缝在导向辊之后就开始加热融化然后在焊接辊的压力下焊接在一起,一次只生产一根焊管,效率低下也不经济。此方法不久就被改进为采用连续钢带和飞锯切断的方式。
开始采用一个带有5个喷嘴的加热器,焊接2.5m长的钢管需3min或更长时间,且有时出现过热现象。后来经过一列改进,加热器使用100个或更多的喷嘴,通过预热方式更好地进行温度控制,这样焊接速度可达到50m/in。
这种生产工艺的特点如下:
(1)钢管在熔点温度进行焊接,除低碳钢外,中硫钢和合金钢也可焊接,扩展了钢管的材质范围。
(2)冷成型使得此工艺特别适合小直径、薄壁厚钢管。铜管外径通常是5-100mm(有时可达到120mm),壁厚0.5(有时可达到0.3mm)-5mm(有时可以更厚),长度5-6m。通常,此工艺只生产外径60mm以下的钢管。虽然生产大于120mm的钢管没有技术障碍,但是所需要的设备变得过于庞大。
(3)此工艺比低频电阻焊接方法有一个优点:它不需要对钢板进行任何预处理,比如酸洗或喷丸处理等。因为焊接区域有铸造的金相组织,焊接质量非常好。焊接的部位有一个凸起的焊缝,因此具有与周围的母料相同或更高的整体机械强度。
(4)因为加热区较宽且焊缝区平整,所以没有必要清除焊缝毛刺或者用锤击修平焊缝。但对于小管径的钢管,整钢管被加热到白热状态,会产生一定的氧化。
(5)焊接速度取决于钢管规格(尤其是壁厚)、焊柜的数量和容量,纪录达到了50m/min。
此工艺的缺点是需要非常难的技能去调整焊柜的火焰强度以及焊柜间的间隔,以适应钢管尺寸和焊接速庋,事实上此工艺的制造成本也非常高。此生产工艺抢占了一个独立的市场,比如机械结构管和电缆管,原因在于通过无缝钢管工艺或对接焊接法(Whitehouse法)不能经济地生产外径小于50.8mm(2in)的薄壁钢管。
电阻焊接工艺的发展(1930年后美国发明)使得氧乙炔焊接法迅速退出市场,因为两种生产工艺所需的设备非常相似,很容易转换。